Idioma
 EN
 RU
 ES
 DE
 EL
 IT
 JA
 KO
 PT
 ID
 SR
 UK
 VI
 TH
 TR
 MS
 BE
 AR
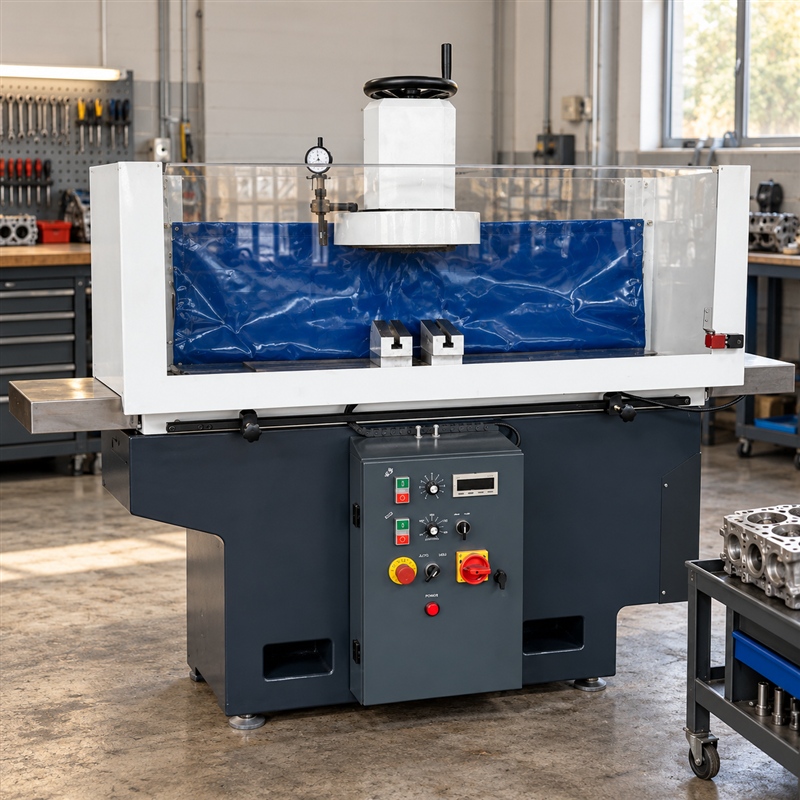
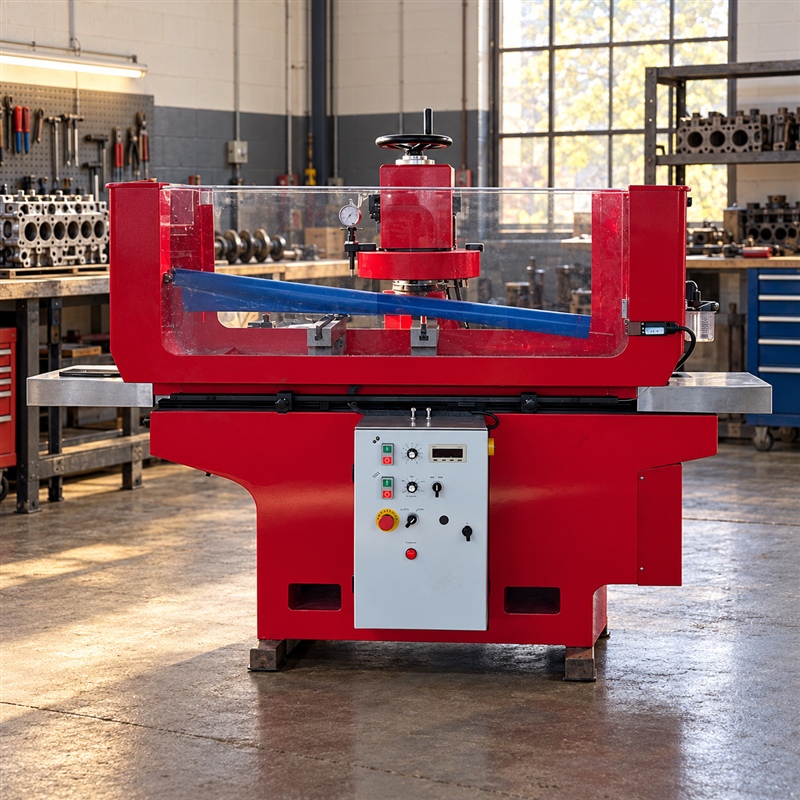
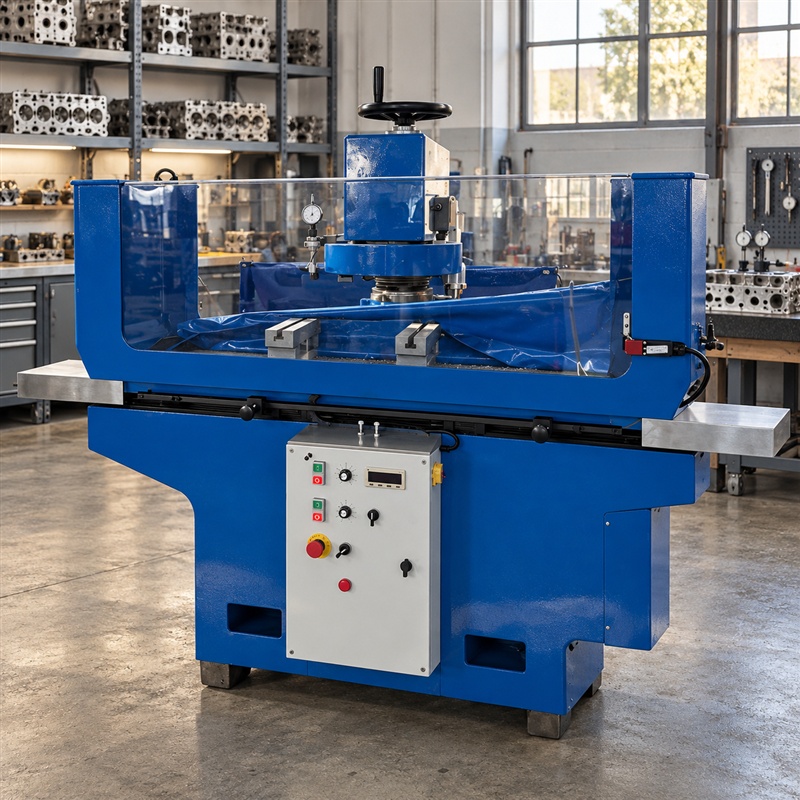
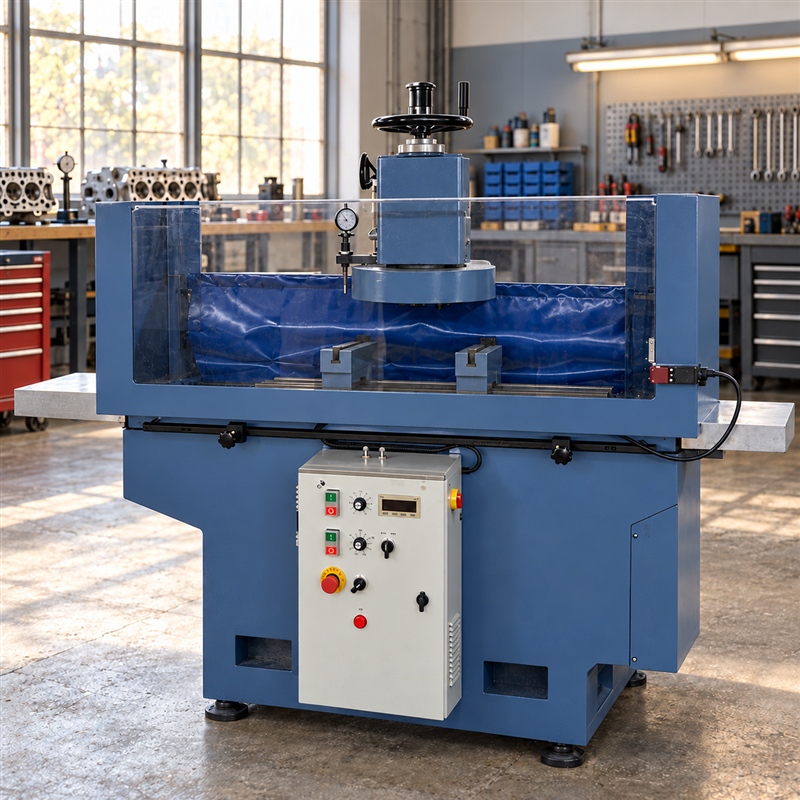
Maquina de rectificar culatas para turismos y furgonetas
Detalles
Para que sirve una rectificadora de culatas
La culata es la pieza del motor que mas calor soporta. Un sobrecalentamiento, una junta fallida, un refrigerante cambiado a destiempo o un bulon de culata apretado en el orden equivocado deforman la cara de unincion hasta que ya no apoya plana contra el bloque. En cuanto ocurre eso la junta no sella, el gas de combustion pasa al refrigerante y la culata acaba en el taller para mecanizar en lugar de cambiarse por otra nueva.
Una rectificadora de culatas vuelve a mecanizar esa cara de unincion dejandola plana de nuevo, y en la misma pasada puede rectificar otras superficies planas como la cara del-support de arbol de levas, las caras de colector de admision y escape y la cara del caja de cambios, utilizando utillajes especificos. El resultado es una culata que vuelve al motor con junta nueva en lugar de una culata nueva en la factura. El mismo principio se aplica al bloque motor: la cara superior y las caras de los support del ciguinal se rectifican igual.
Culatas que cubre esta maquina
El volumen de trabajo esta pensado para las medidas de trabajo que salen de turismos y furgonetas ligeras. La longitud maxima de pieza de 850mm y la anchura maxima de 330mm cubren la longitud completa de la mayoria de culatas de 4 y 6 cilindros en linea usadas en turismos, SUV, monovolumenes y furgonetas ligeras, y el rango de altura de 160mm a 440mm cubre desde las culatas pequenas de gasolina hasta las culatas de diesel mas altas una vez ajustado el utillaje.
Motores japoneses
Las culatas de 4 cilindros en linea de gasolina de Toyota, Honda y Nissan, incluidas las disposiciones transversales, entran por lo general dentro de 850 x 330mm. Las culatas de 4 y 6 cilindros en linea de estos fabricantes se situan en el limite superior del rango de longitud pero siguen dentro del recorrido de la mesa. Las culatas Toyota 2JZ y Nissan serie VG de aplicacion de competicion y drift son mas altas y pesadas que las de turismo: mida la culata y confirmenoslo antes de cotizar un utillaje para ellas.
Motores alemanes y europeos
Las culatas de 4 cilindros de Volkswagen, Audi, BMW, Mercedes-Benz, Peugeot, Renault y Fiat, y las culatas de 6 cilindros en linea usadas en modelos de BMW, Mercedes-Benz y Audi, estan dentro del volumen en la mayoria de las aplicaciones. Las culatas altas de aleacion de aluminio de los V6 y V8 de Audi y Volkswagen son el caso limite, y las culatas de los V8 Mercedes-Benz M113 y M156 exceden el ancho y el peso admittedidos por esta clase de maquina. Confirmenoslas.
Motores Nordenamericanos
Las culatas de 4 cilindros de Chevrolet, Chrysler, Ford y Dodge, y las de V6 de Chevrolet, Ford, Dodge y Chrysler, encajan por lo general. Las culatas de V8 big-block de Chevrolet, Ford y Chrysler son demasiado anchas y altas para una maquina de este tamano y necesitan equipos de la clase de 1300mm o 1500mm. Algunas culatas V6 diesel de Ford 7.3 y 6.0 Power Stroke y Duramax, y de aplicaciones Cummins 5.9 y 6.0, entran por longitud pero necesitan utillaje dedicado y conviene medirlas.
Motores coreanos
Las culatas de 4 cilindros de gasolina de Hyundai y Kia, incluidas las familias Gamma y Theta mas recientes, quedan dentro del volumen. Las culatas V6 de 3.3 y 3.8 de Hyundai-Kia, del bloque Lambda, son mayores y hay que medirlas antes de comprometer un utillaje.
Motores chinos de produccion nacional
Las culatas de 4 cilindros de Geely, Chery, Changan, BYD, Great Wall, Haval, Dongfeng, FAW y Lifan, incluidos los motores pequenos turbo de gasolina y diesel habituales en estos vehiculos, entran con holgura. Las culatas de 6 cilindros y V6 de Chery, Geely y BYD deben medirse antes.
Motores diesel y comerciales
Las culatas de 4 cilindros diesel de furgonetas y camiones ligeros de Ford Transit, Renault Master, Peugeot Boxer, Fiat Ducato, Mercedes-Benz Sprinter y los camiones ligeros Isuzu, JMC, Jiangling y Foton entran por dimension. La culita de un.camion pesado de 6 o 8 cilindros en linea o en V queda fuera de esta clase de maquina y corresponde a equipos de 1300mm o mas.
Que queda fuera de esta maquina
Preferimos decirlselo antes de comprar y no despues. Las culatas de camiones pesados y autobuses V8 y V12, las culatas de motores maritimos, las de maquinaria industrial y de obra, las de motores estacionarios grandes y los bloques cilindricos en V de configuracion larga superan el volumen de 850 x 330mm de esta maquina. Necesitan una rectificadora de la clase de 1300mm o 1500mm, o un utillaje que no hemos construido. Diganos el motor y se lo diremos directamente.
Industrias que usan equipos de rectificado de culatas
Talleres independientes y cadenas de servicio rapido. Una culata deformada que se habria cambiado queda como culata rectificada con junta nueva, por una fraccion del coste de la pieza. En un taller con varias culatas por semana esta suele ser la maquina que antes se amortiza.
Talleres de reconstruccion y reacondicionamiento de motores. Este es el mercado principal. Un reconstructor recibe la culata del cliente, la desmonta, mecaniza las caras de unincion, mide el resultado y la vuelve a montar con juntas, retenes y bulones nuevos. La maquina es el centro de ese proceso.
Talleres de marca y servicio autorizado. Cuando una culata puede rectificarse a especificacion en lugar de sustituirse, el ahorro en la pieza de un solo trabajo puede pagar la maquina muchas veces.
Parques de mantenimiento de vehiculos pesados. Las furgonetas y los camiones ligeros pasan por estos talleres cada semana, y las culatas diesel ligeras son una carga de trabajo estable para una maquina de este tamano.
Centros de servicio deinyeccion y bombas diesel. Si la culata ya esta desmontada para el trabajo de inyectores, toyeras o bombas, rectificar la cara en ese momento es lo natural.
Talleres de mecanizado y Jobs. El rectificado y fresado de superficies planas sirve para mucho mas que culatas: caras de volantes, discos de freno en bruto, carcasa de bombas y cajas, collectors de admision y piezas generales de fundicion y aluminio que necesiten una cara mecanizada verdadera.
Equipos de competicion y motor. Los motores de competicion se reconstruyen muchas veces y la culata se mecaniza en cada rebuild. Sirve ademas como estacion de medida y ajuste.
Mantenimiento agricola, de obra y de mineria. Los motores pequenos y la maquinaria ligera se atienden en talleres generales que tambien manejan estas maquinas.
Plantas de remanufactura y reciclaje de motores. Las culatas recuperadas de vehiculos dados de baja se clasifican, mecanizan y revenden como piezas en servicio, lo que convierte la maquina en un activo de produccion y no en una simple herramienta de reparacion.
Institutos tecnicos y centros de formacion. El rectificado de culatas es un contenido habitual de los ciclos de ingenieria de automocion y de mantenimiento de vehiculos, y una maquina de este tamano es el banco adecuado para enseñar mecanizado de superficies planas y metrologia.
Servicio marino y de motores pequenos. Las culatas de motores fuera de borda y pequenos motores maritimos entran con holgura, mientras que las culatas de diesel maritimos grandes necesitan la clase superior.
Como funciona la maquina
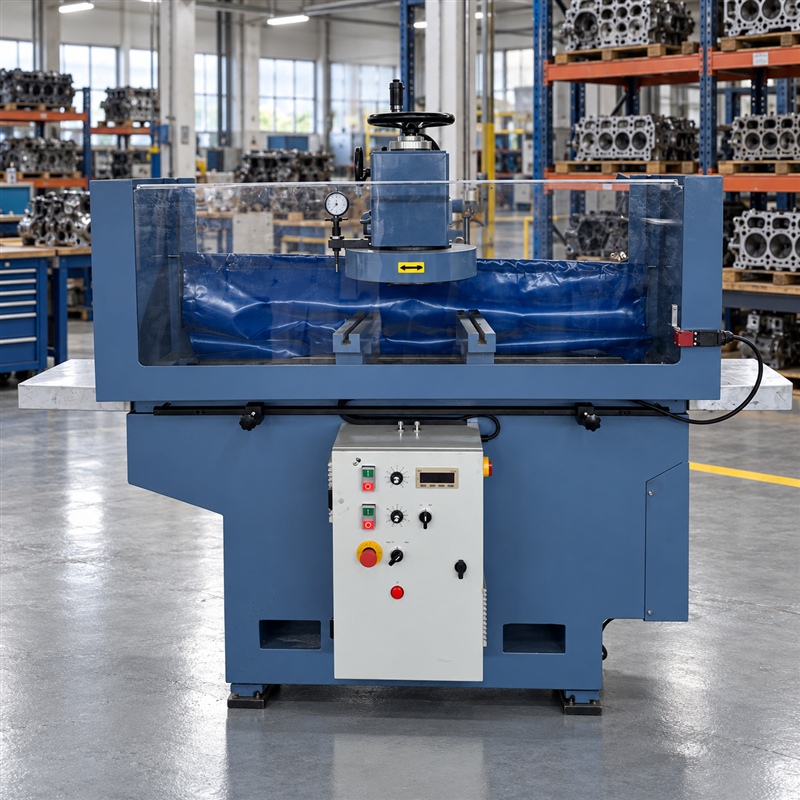
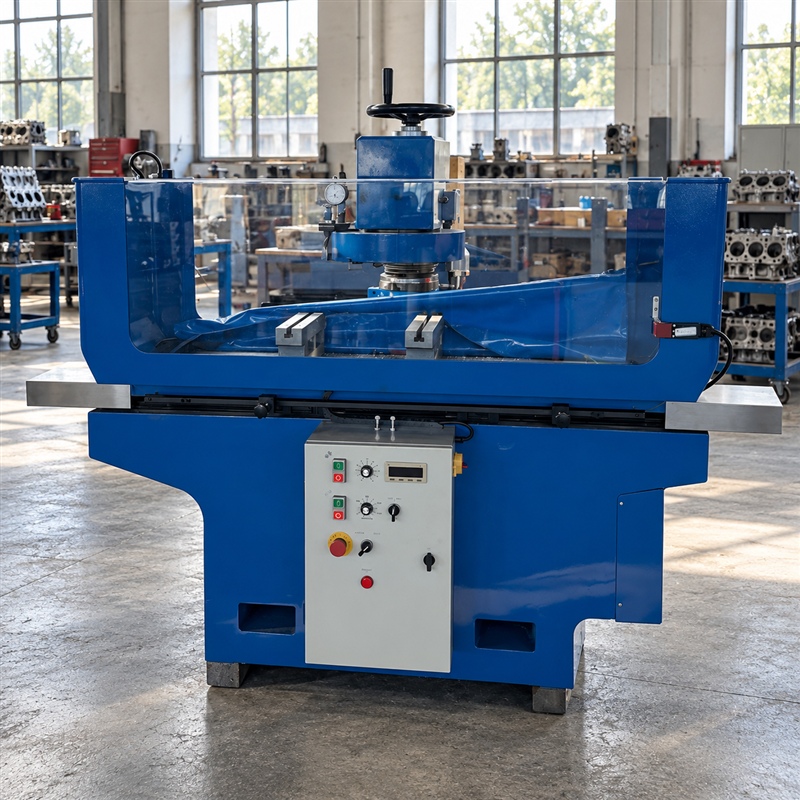
La culata o el bloque se sujeta sobre la mesa con un utillaje especifico. El cabezal vertical de fresado o rectificado baja sobre la superficie de unincion, y la mesa avanza a una velocidad controlada mientras el cabezal gira a las revoluciones fijadas. Con un inserto CBN o PCD el corte retira material rapidamente y deja una superficie contra la que una junta nueva sella directamente, sin raspar a mano ni bruñir en la mayoria de los trabajos. La profundidad de corte se ajusta con el volante, y el comparador montado en el cabezal da al operario una lectura directa de la superficie mientras se mecaniza.
La misma maquina, con otros utillajes, trabaja las demas caras planas de la culata: la cara del support de arbol de levas, las caras de colector de admision y escape, la cara del termostato y la cara de la caja de cambios. Al pedir la maquina se pueden especificar utillajes para familias de culatas concretas.
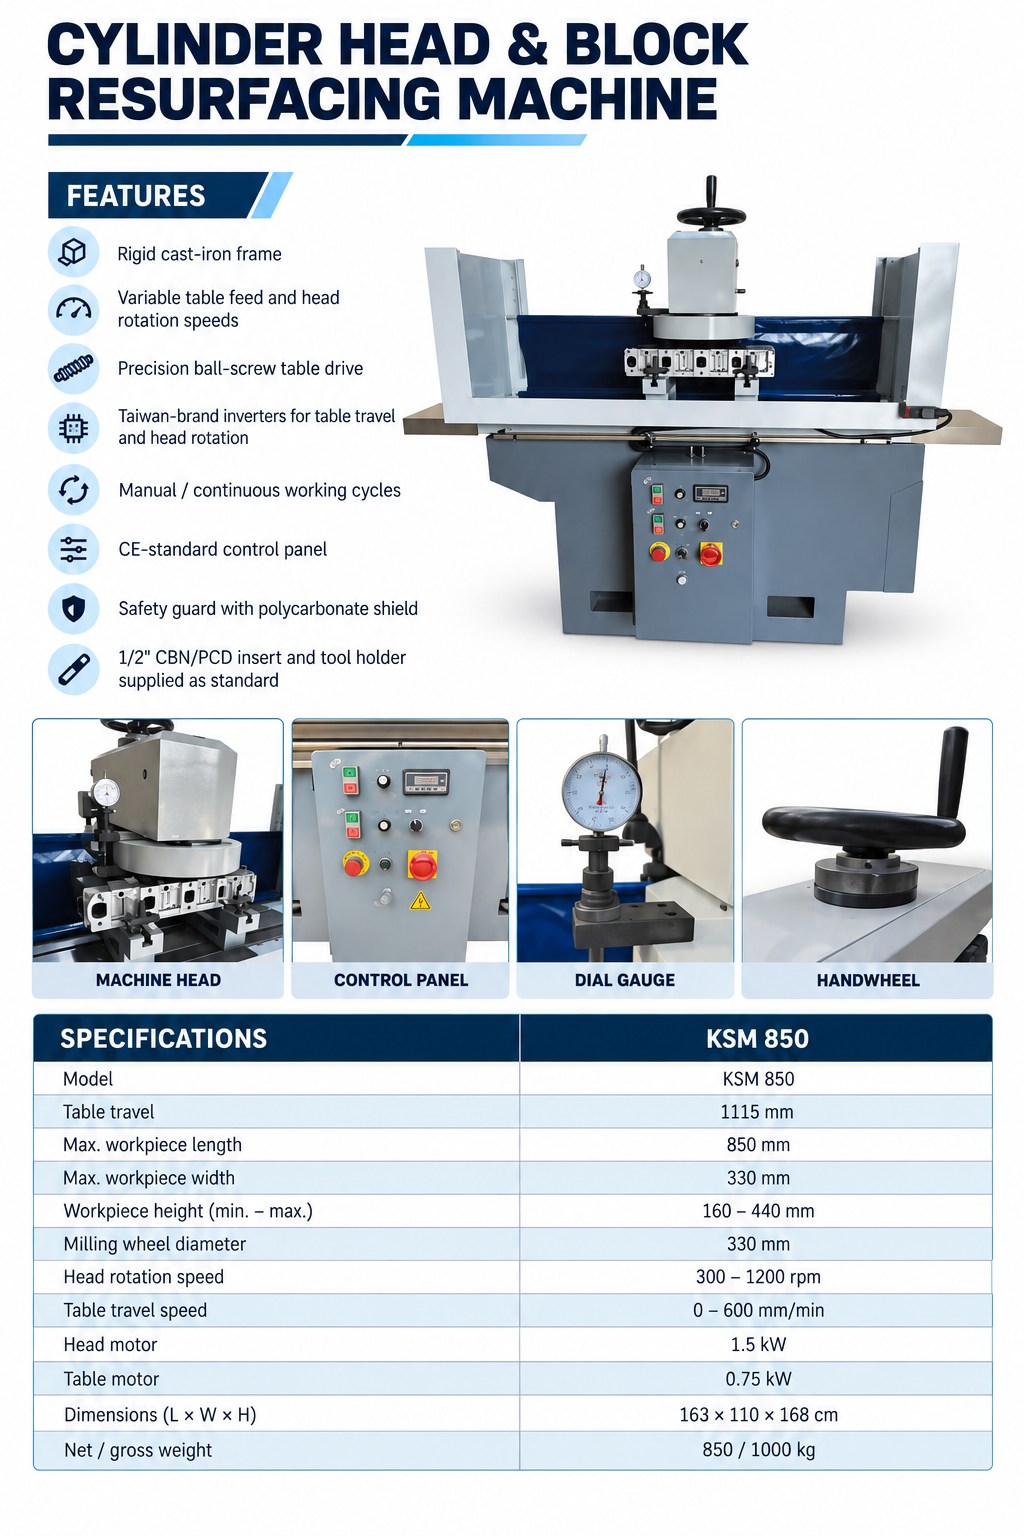
Maquina de rectificar culatas para turismos y furgonetas Ventaja
1. Bastidor rigido de fundicion que mantiene alineados el carro y el cabezal bajo el peso de una culata pesada, de modo que la cara de unincion acaba plana en toda la capacidad de 850mm.
2. Avance de mesa variable de 0 a 600mm/min y giro del cabezal de 300 a 1200rpm permiten ajustar el corte a culatas de aluminio, fundicion o acero en lugar de trabajar siempre a la misma velocidad.
3. Accionamiento de mesa con husillo de bolas de precision e inverters de marca taiwanesa para el avance de mesa y el giro del cabezal, con avances repetibles job tras job.
4. Ciclos de trabajo manuales o continuos para trabajos individuales en banco o para lotes cuando el taller tiene que despachar muchas culatas.
5. Panel de control segun norma CE y proteccion de seguridad de policarbonato alrededor de la fresa, manteniendo al operario protegido durante el corte y la evacuacion del refrigerante.
6. Se entrega de serie con inserto CBN/PCD de 1/2 pulgada y portaherramientas correspondiente, por lo que la maquina puede empezar a trabajar sin pedir un paquete de herramientas aparte.
parámetro
| Elemento | Valor |
| Model | KSM 850 |
| Table travel | 1115 mm |
| Max. workpiece length | 850 mm |
| Max. workpiece width | 330 mm |
| Workpiece height (min. - max.) | 160 - 440 mm |
| Milling wheel diameter | 330 mm |
| Head rotation speed | 300 - 1200 rpm |
| Table travel speed | 0 - 600 mm/min |
| Head motor | 1.5 kW |
| Table motor | 0.75 kW |
| Dimensions (L x W x H) | 163 x 110 x 168 cm |
| Net / gross weight | 850 / 1000 kg |
Nuestra fábrica
Certificación
Nuestros clientes
VISTAS:613 Times
Productos relacionados